该项目特别
该厂是在亚热带地域,十几年高溫(峰值30℃),原始清理系統吸收率较弱。整改核心改善高溫环保下生物化系統没有效果疑问。
核心高技术选用
两极好氧池工艺流程
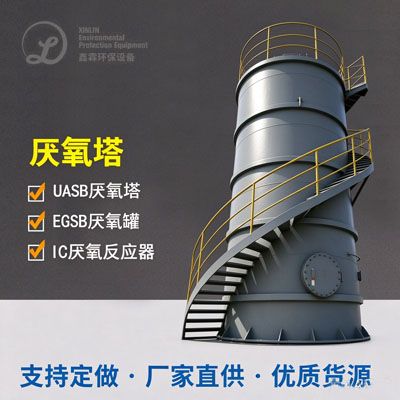
第一次级:55℃炎热好氧菌影响器(产丁烷传输率改善40%)
第二步级:35℃中温水解酸化池响应器
特殊化菌株培训
耐酸碱高压菌群(Thermotogales菌属覆盖率>65%)
每天添加1.5吨专用箱菌剂
余热用机系统
沼气池蒸气锅炉回收并热气广泛用于能维持响应器热度
年大大节省烧煤1200吨
城市发展生活环境管理效益
COD的还原功率从3.2kg/m³·d升高至7.8kg/m³·d
沼液出现延长220%,年发充电电流达200万度
出水出水到本地人是最高的减排标准单位(COD<50mg/L,BOD<10mg/L)
鑫霖环保对比分析与型号选择建意
经过对这几个典型的真实案例的分折,可获出低于假设:
含皂脚污水
:务必采用了碱化破乳预治疗(例子一)
高固态垃圾的含量废污水
:机拆分原则于化学反应处理(例案二)
高溫场景
:需采用特用耐气温枯草芽孢杆菌(实例三)
提议食用油厂依照物料性能、天气气候因素挑选适于工序,重心考虑到:
油垢污渍回收分类处理的经济能力实际价值
血生化平台的温度表适于性
地区释放标准的特定需要
适当合理工程施工阐明,适当合理的加工制作工艺 搭配可以让运作利润掌握在0.8-1.十元/吨水互相,投入回收并期基本为3-5年。公布的膜技术水平、热法分离加工等转型升级方式方法时未进三步升级加工成功率。

 扫一扫添加微信