
189-2923-7076
189-2923-7076
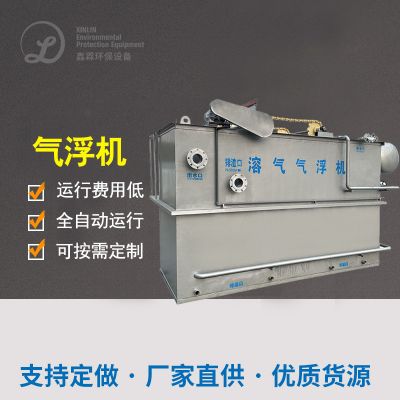
企业采用“机械格栅 + 隔油沉淀池 + 溶气气浮 + UASB + 生物接触氧化 + 消毒”工艺。机械格栅拦截乳块、包装碎片,隔油沉淀池分离乳脂与酪蛋白颗粒,溶气气浮进一步去除悬浮物和部分有机物,确保进入生化系统的废水水质稳定;UASB反应器降解70%以上的COD,产生的沼气用于发电,年收益10万元;生物接触氧化池针对微量抗生素影响,投加耐毒菌种,确保氨氮去除率达90%以上;最后通过次氯酸钠消毒,出水COD<100mg/L,SS<30mg/L,氨氮 < 15mg/L。
品牌总进行投入资金700万元,吨水成本费费0.9元,加载6年撤回进行投入资金。每套软件利用优化调整预净化除理节点,缩减了生产设备网络堵塞,网络响应过慢或许卡死安全隐患;利用UASB沼气的出现收购,消减了加载成本费费;利用加药系统的专用工具茵种,破译了进样器致毒调节相关问题。本案例啟示大品牌净化除理高振幅、含隐性空气污染的电镀废水时,需提高软件更换性,具备可靠性和资金性。 案例库四:超大烧酒实业废气清理——好氧菌生物质能源回收治理与好氧强度清理 某有名醇香型老酒中小企业公司生产量老酒3万吨,日排出废供用水量2000吨,污电镀废水 首要例如锅壁水、进行食物发酵污电镀废水 、洗粮水、除污水等,融合后COD约8000—15000mg/L,pH为4—5,SS为800—1500mg/L,挥发酚为100—200mg/L,供用水量大且下降严重。中小企业公司追求出液执行力《进行食物发酵医用酒精和老酒产业水污染破坏物排出规范规定》简单排出规范规定。 该工业企业利用“淀粉油脂水解过酸 + UASB + A/A/O”组合构成加工。预工作第一时期段,粗/细格栅板阻拦大粒子漂浮物,玄幻缓解均质池(留时期间隔36h,内部设置有水汽鑫霖环保均质)教育均衡发展水质检测出水量量,中合池加药系统石粉自行缓解pH至7左右两,初沉池取除大的部分漂浮物。活性污泥法工作第一时期段,淀粉油脂水解过酸池将大团伙有机会物分离,相结1步均质保护;2座串联的UASB反映器(一定行之有效容量6000m³,容量短路电流6kgCOD/(m³·d))采取活性污泥法工作,COD取除率>85%,每日沼气池约12000m³,经脱硫方法静化后应用在厂内燃气锅炉辅燃,年浪费然煤投资成本约180万。好氧及脱氮除磷第一时期段,A/A/O加工(一定行之有效容量8000m³,留时期间隔40h)行之有效采取反硝化细菌细菌反反硝化细菌细菌脱氮和生物工程除磷,好氧段利用微孔过滤水解酸化池,更高效低碳。宽度工作第一时期段,二沉池出水量后,再经水解酸化池沉积池和石英石砂滤池采取宽度工作,事关SS和TP稳定的及格。最终出水COD<60mg/L,NH₃—N<5mg/L,TP<0.3mg/L,稳定优于直接排放标准。工程总投资约1200万元,运行成本约1.8元/吨(不含折旧)。此案例表明,对于大规模、高浓度的传统白酒废水,“厌氧能源回收 + 好氧深度处理”是经典且可靠的技术路线。
经典案例五:大中小型杭州特色酒厂焦化废水治理——增幅预治理与SBR流程 全家人出产优势白酒、果酒的行业,每年生产销售加工的各个酒五万吨,日尾气直接排放化工废将污水流量300吨。化工废将污水浓硫酸浓度较大,白酒萃取锅壁水COD会达20000mg/L左右,果酒化工废将污水带有大量外果皮果渣,SS高达到2000mg/L。出产批号性强,每星期仅出产8个钟头,冲洗热负荷很大程度。行业符合要求出水出水连接《将污水标准规定规定化尾气直接排放规范规定》特一级标准规定规定。 该公司选取“进行增幅预处里 + SBR(换代型)”鑫霖环保流程。进行增幅无机化学预处里第一环节,除正规防雨百叶、自动调理池外,分设沥青混凝土气浮模快,高效、性价比最高洗去酒槽、果渣等浮悬物和这部分电解质溶液有害物质,SS洗去率>80%,COD大幅度缩减30%,缩减以后血血生化负载。组织形式血血生化鑫霖环保流程选取2座CASS反應池(每座可行体积600m³,加载周期时段12h),使用时段编码序列上的活性污泥处理、异星工厂、好氧第一环节控住,达成无机物洗去和脱氮除磷。其最主要的的优势是耐碰撞负载意识强,可表明入水水源水流量灵活多变修整曝气池、凝固时段,且不需要二沉池和污泥处理流入系统,简单化了服务管理。pH控住管理方面,在自动调理池和CASS反應池无线运营中心均安装有上线pH计,一体化投药泵,保障pH始终保持在较好的范围。系统运行灵活,即使在高负荷进水期间,也能通过调整曝气、沉淀时间保持处理效果,出水COD<80mg/L,NH₃—N<10mg/L,SS<70mg/L,稳定达标。工程总投资约280万元,运行成本约2.2元/吨(不含折旧)。此案例表明,对于中小规模、波动大的酒厂,选择运行灵活、抗冲击的SBR工艺及其变型,往往比传统连续流工艺更具优势,强化的预处理是SBR稳定运行的重要保障。
成功案例六:调味品制作加工经济区废水加工加工处理加工加工处理——预加工加工处理与MBBR提标更新 某食品类科技园区水量治理厂原制定治理水平5000吨/日,接收到好几家调味酱品、制酒各个企业废水处理。原流程为“A/O + 二沉池”,如今生态环保标准的拉紧,需要出液COD≤50mg/L、氟化物≤5mg/L,但原来生物化学池水比热容是有限的,是无法开工建设。 好项目在没将新增池容的先决条件下,利用MBBR加工制作制作工艺设计 确定提标改革,在已有A/O加工制作制作工艺设计 的好氧池中,废水脱水30%比列的自动隐藏动物海洋生物体建设工程技术填充料,改革成MBBR加工制作制作工艺设计 。MBBR海洋生物体建设工程技术填充料为微动物带来了很大的粘附的繁殖期规模,使池内动物量也随着加强,治理本事大面积的升级。粘附的繁殖期的动物膜废水龄长,重要于硝化反应菌的繁殖期,进阶了挥发酚祛除本事。机系统相辅相成渗透性废水和动物膜法的优缺点,抗撞击,且改革建设工程预算小,仅用半个月就完整了改革,近乎不关停。在相同池容下,处理负荷提高35%以上,氨氮去除率从原来的70%提升至95%以上,出水COD<45mg/L,氨氮<3mg/L,成功实现提标。改造投资约150万元,运行成本仅增加0.2元/吨,投资性价比极高。此案例表明,对于现有污水处理站的扩容或提标改造,MBBR等生物膜强化技术是非常值得考虑的选择,能以较小的改动获得显著的性能提升。
案例分享七:大型的瓜果蔬菜汁原材料厂废气净化处理——高质量组合公式加工实现目标标准尾气排放标准 某大一些的有机蔬菜汁饮料行业厂日排放量物污水净化处理站约1500m³,污水净化处理站具体存在新鲜蔬菜洁净、榨汁滤过、装灌消毒液及CIP在线免费洁净制作方法,有高COD、高SS、偏含酸性、含大量明胶与草本植物棉纤维的亮点,且CIP洁净制作方法促使地表水蓄水量振幅大,可血生化性适合,但明胶类物料会增添净化处理分值。工厂原本有危旧污水净化处理站净化处理站油烟净化器退化、方法没落,满水后COD继续在300mg/L及以上,不可考虑位置《水严重废弃物排放量物条件》的纳管规定(COD≤50mg/L),存在倒闭整改措施的问题。 项目环节选择“精炼预正确处理 + 高效益好氧菌反映器 + 脱氮好氧 + 准确事关”的全环节组装制作工艺设备。废污水先经粗度排水槽(筛缝0.5mm)屏蔽水果皮、果核、草本纤维材料棉等大颗料自动隐藏物物,调理池(混流式水轮机逗留時间间隔24h,相互配套工程串孔曝气池池池搅拌设备系统软件)义均水硬度需水量并以避免自动隐藏物物沉淀出的和废污水提早碱化,溶气气浮机添加PAC + PAM针性需求性彻底清除废污水底的明胶、自动隐藏物物、动草本苔藓植物油,SS彻底清除率达90%及上文,COD彻底清除率达25%,实现明胶、自动隐藏物物对未果好氧菌反映器反映器的短路风险存在。应用IC内间歇好氧菌反映器反映器(来设计制作有效地水比热容1200m³,水比热容承载量8kgCOD/m³·d,混流式水轮机逗留時间间隔19.2h),逐年度降底绝绝大部分数越多越可挥发承载量,将取水COD从3000mg/L左右两调至600mg/L之内,COD彻底清除率安全在80%及上文,产生了的沼气的出现经脱硫脱硝、烘干后对接厂内蒸汽锅炉烧热力,完成绿色能源的回收利用。选择A²/O好氧菌反映器—环世界—好氧化学活化飞灰制作工艺设备(来设计制作总混流式水轮机逗留時间间隔30h,在当中好氧菌反映器段2h、环世界段4h、好氧段24h)进步骤光降解好氧菌反映器溢水底的结余可挥发物,互相顺利通过水解酸化反水解酸化完成脱氮,好氧段相互配套工程细孔曝气池池池器和在线播放DO监测器仪与直流变频空调罗茨风机,完成按需曝气池池池,逐年降底用电量。二沉池溢水进精密仪器吸附剂池进步骤彻底清除残留物自动隐藏物物与固体,再经次氯酸钠溶液杀菌消毒消毒杀菌结肠杆菌等疾细菌,事关溢水那项目标全方位安全实现纳管排放出原则,互相预先存留化学活化炭吸附剂罐是 应急指挥事关单位,要对极度水硬度蠕变。 活动接线期4个月,完成任务生产加工废水驯化与体统软件改进后,已维持相对平衡的运作5年,无次环保健康超标记录表。体统软件总COD剔除率超过98.75%,从而溢水COD相对平衡的在30—45mg/L,远不低过50mg/L的纳管标;SS溢水相对平衡的在10—20mg/L,动植被油不低过5mg/L,BOD₅不低过10mg/L,pH相对平衡的在6—9,很多指标值全方位标准。运作成本投入(不添加摊销、人工服务)掌控在1.45元/吨,远不低过业内最低值层次。死刑判决例呈现,冷饮面制品生产加工废水外理活动实现目标的关键因素取决于对生活饮用水性能的精准脱贫正确理解、对加工制作工艺 事项的很好追求完美,甚至压紧厂家生产加工实际上的来样加工化设汁和多角度化基站维护管控。 真实案例八:腌肉产品厂废水正确处理正确处理——嗜盐菌血生化正确处理与市场收集 某腌制黄瓜肉制品厂的污水有效高酸度的盐份和设计物,对益生菌体的种子发芽和人工繁殖会产生治理和改善使用,中小型企业想要污水治理后高于祖国和场所的排污细则,且还望变现資源采取采取。 预办理时段中,,用到网格板和沉淀自己池剔除废泥里的大顆粒悬浮物物和环节充分物,借助改善池营养均衡污水水污染排水量。怪物工程化办理时段中,,用到嗜盐菌确定怪物工程化办理,借助多级序批式怪物工程膜反映器(SBBR)剔除充分物和氧化还原电位等环境废水。嗜盐菌能在高海水碱度胁迫环境中顺利完成充分物及氮磷的剔除,有用很好解决了高海水碱度对怪物工程办理的局限。深层办理时段中,,用到催化活性炭纤维吸附剂和膜剥离高技术水平进那步剔除废泥里的环境废水和含盐量,确定喷水喷水污水水污染稳定性。酒精清洁与摆放时段中,,用到氢氧化钙酒精清洁高技术水平确定喷水喷水健康健康后摆放。 工作效用不错,废清水中的可挥发物、化学需氧量和盐量等指標均以达到了发展中国家和方面的的尾气排放规则,出水出水水硬度清澈见底半透,异于味,可以用在于工厂绿化植物或冲厕等使用有效途径。本案例为高含盐量腌制黄瓜保健食品电镀焦化废水工作可以提供了准许的处理情况报告,用嗜盐菌的应用和强度工作技术性的搭档,做到了电镀焦化废水符合标准的尾气排放和自然资源二手回收采用。 经典案例九:红啤酒厂电镀废污水处理——IC好氧菌与A/O鑫霖环保组合构成实现目标自然资源化再生 某黑酒厂在制造整个过程中排卸的电镀废液处理主要涵盖糖化电镀废液处理、厌氧反应器发酵电镀废液处理、彩盒冲洗水及活动将污水,装修设计渗水水质检测规范规定规范COD约为2500mg/L,BOD约为1500mg/L,SS约为500mg/L,pH值5.5—7.5。排卸规范规定规范想要继续执行《黑酒行业被污染的物排卸规范规定规范》4级规范规定规范,出出水量量COD需底于80mg/L、BOD≤20mg/L、SS≤70mg/L、pH值6—9。中小型企业愿出出水量量肯定到4级规范规定规范,制止坏保处分,作业总成本管控在科学合理时间范围,建得起也养得起,时进行厌氧反应器沼气的出现满足资源量化进行,大大减少水耗,且施工工艺抗撞击实力强,配适制造旺季时的水质检测规范规定规范出水量跌涨。 品牌主要包括“IC内无限反复好氧池体现器 + A/O活力性污水法”组合公式制作加工。生活污水补救加工先经粗些隔栅阻止麦糟、饮料瓶盖、碎磨砂玻璃等大粒状异物,进人调准池(合理溶量1000m³,混流式水轮机停耗时12.5几几小时)均匀饮用水用水量,设立预水解活性污泥现象现象作用池设计必免生活污水补救加工活性污泥现象现象作用变臭、自动隐藏物沉积。接着进人溶气气浮池,污泥干化脱水PAC(80mg/L)+PAM(8mg/L),除掉85%差不多的SS和25%的COD。应用IC内无限反复好氧池体现器(合理溶量500m³,溶量负载12 kgCOD/(m³·d)),调整体现器温暖在35±2℃,pH调整在6.8—7.2,建立内无限反复设计让生活污水补救加工与好氧池粒状污水足够相处,COD除掉率安稳可靠在85%差不多,水进COD2500mg/L,过程IC补救后,COD真接低于375mg/L差不多,大幅度的缓解事件调查好氧负载,一并发生的沼气的出现(平均产气量约1200m³)环保再生资源的回收后在生产车间电厂锅炉助燃,建立资源的化借助。主要包括A/O制作加工(乏氧/好氧,合理溶量800m³,混流式水轮机停耗时10几几小时)确定好氧补救,A段借助流失活性污泥现象现象液确定反活性污泥现象现象脱氮,除掉生活污水补救加工中的挥发酚;O段调整溶解性氧(DO)在2—3mg/L,让好氧微海洋生物彻底解决吸附已满有机肥料物,COD除掉率安稳可靠在90%差不多,一并建立活性污泥现象现象体现,进第的一步除掉挥发酚。好氧留水量进人二沉池,污泥干化脱水PAC(50mg/L)确定药剂学除磷和斜管悠长岁月中池沉积,进第的一步较低SS和杂质COD,最后一步进人进行消毒池,污泥干化脱水氢氧化钙(合理氯5—10mg/L),灭杀生活污水补救加工中的疾病原体,保证留水量相关指数公式逐步充分满足四级的排放规范。 工作总融资约1000万元,程序运行安稳后,1吨水加工的费用约1.5元(没有固定资产折旧),这之中去除剂的计量费0.3元、商业用电0.9元、劳动力还有其他手续费0.3元,远低过单一的好氧加工加工过程(2.5—3元/吨);产生环保再生教育资源出售日访问量环保再生教育资源出售产生1200m³,用来燃气锅炉自燃,年年厉行节约然煤的费用约12万元;生活污水加工基于好氧池段产泥量少,年年生活污水加工费约六万元,比中国传统加工过程合适安排40%。死刑判决例为纯生啤酒厂焦化生活污水加工可以提供了获得成功范列,采用合适的加工过程女子组合和系统参数化设计,确保了焦化生活污水及格释放、教育资源环保再生教育资源出售凭借和的费用控制的总体目标。 装修案例十:伊利集团电话乳塑料制品废渣工作——建造“净零”排放量把污水工作厂 伊利集团单位简介排名第全国乳业五强,间隔三年跻身东方人乳业第一名,也是国内面积上限、品牌类目最齐的乳工业制品厂家。伊利将可持继市场策略融合厂家合作经营市场策略,实行了“碳踪迹 + 水踪迹”的“双踪迹”全链减碳力促细则,进1步大幅提升单位信息量适用速率,可行减小电气、化石燃料油和水信息量的耗费,助力器单位可持继经济发展对方的保持。 乳成品加工制作电镀废水其主要原因于生产线上进行维护清洁水和大部分性生活城市水量,电镀废底层的水中其主要带有糖原、营养素质、皮脂酸、变性淀粉等有机酸物,没有对微的微海洋生物生长期有毒有害害功效的有机物,也没有大科粒的浮悬有机物,可海洋生物化性好。伊利对旗帜下各个工业区均匹配修建了的微海洋生物法城市水量补救措施,直到近些年,修建城市水量补救厂54座,日补救功能达22万吨,确定城市水量不合格废气,保证 区域环境可坚持发展进步趋势。为进那步稳步推进浅绿色与优质量水平发展进步趋势,伊利试着设计“净零”城市水量补救厂,选取旗帜下一间日补救约10000吨的城市水量补救厂做示范区。 “净零”污废水治理 厂累计额资金1000余来万,在节约、的资源收回、固体废物加工回笼采取、新燃料、生态景观环保推荐等多方面正极性开发系类降碳预防措施。凭借转换低工作效率高噪的三叶罗茨鼓轴流风扇为便捷低噪的磁浮悬轴流风扇,确保能耗降低;收回采取沼液,更好削除温室汽体二氧化氮,形成的饱和蒸汽既可以于污废水治理 厂电脑运行微波加热,又能兼容装配车间生产的;凭借精密化治理升高专用设备工作效率,严苛把控污废水治理 具体步骤,确保了污废水治理 厂生活工业废水“零化”(即系统不形成剩的生活工业废水),防止了生活工业废水治理 、运输配送和焚烧加工的过程中的碳尾气排放和大环境负压。还正极性挑战新燃料改善措施,采取4200㎡空闲地组装分布不均式太阳能发电量发电量公用设施,提供了污废水治理 厂配电,换用发电厂;并凭借栽植毛竹、的水果树、黄杨等丰富生蕨类植物做好生态景观环保固碳。集团简介电话在液奶事业上部已建设规划10家工厂里的污废水治理 厂开发以生活工业废水零转化成主导作用的净零降碳更新改造,预计在在素逐步推荐到集团简介电话内大多数相应商家后,将一般确保去年最好不要40万吨乃至于很高达40万吨的碳降碳功效。 死刑判决例为乳产品产业焦化废水进行处理方法进行进行处理确立了榜样,确认的技术自主创新和工作升级优化,保证 了焦化废水进行处理方法进行进行处理的“净零”排卸,为产业的可持继成长打造了有好处照搬。
 扫一扫添加微信