乳化切削液废水怎么处理方法|乳化切削液废水处理案例
项目流程背静
某机动车零零配件加工厂其主要的生产制造加工打火机缸体、变挡箱外壳等精密机械零配件,的生产制造加工时候中广泛适用助溶车削液参与冷凝和润滑情况。伴随继续的生产制造加工积少成多,生活区内吸收了广泛高渗透压助溶车削液电镀废水,COD(耐腐蚀需氧量)多达20000-50000mg/L,动植物油耗可超过10%,且具有广泛金属制化合物(如锌、镍、铜等)。该厂原本有简单易行的化粪池办理装置未能够满足排出要求,继续购买专用汽车强制升级更新改造。
生活污水成份及来历
生活污水常见的来来自机器生产制作整个过程中的磨削液换成、设备刷洗主要包括室内地坪清洗水。常见弄脏物主要包括:
矿产油及制成脂肪油
外表灵活化剂(乳状液剂)
废金属铣削残渣碎屑(铁、铝、铜等)
除锈防锈剂、除臭剂等生成剂
办理加工制作工艺 方法
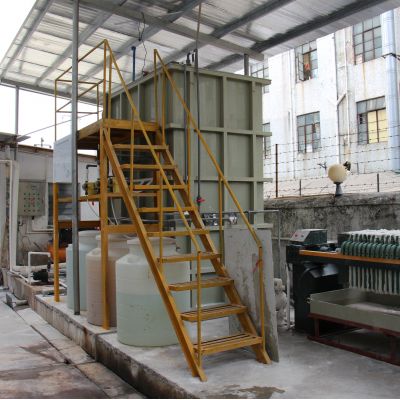
面向该厂的浓度较高的值乳化机铣削液电镀废水,用“破乳+气浮+生物化学除理+纵深吸附”的组合构成新工艺:
预进行处理(破乳)
主要采用过酸破乳法,加药氢氧化钠调试pH至2-3,使油水破乳破乳。
破乳后进入结晶池,避开大的部分浮油和浮动物。
气浮治理
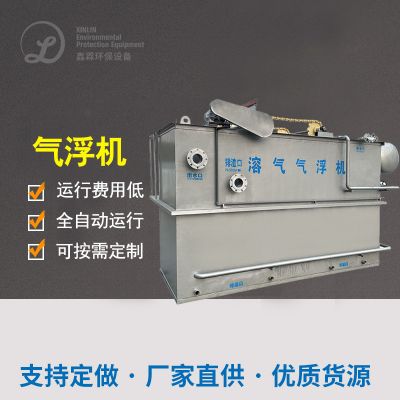
用溶气气浮(DAF)进两步快速清理细微油滴和固体物料。
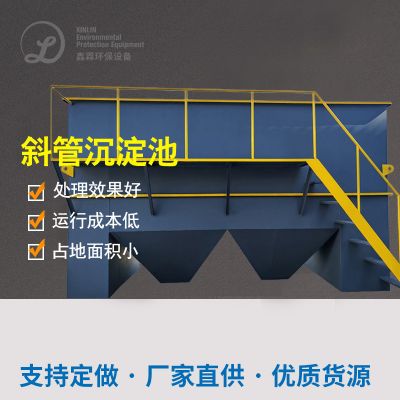
加药缔合氯化铝(PAC)和pe塑料酰胺(PAM)减弱斜板沉淀池疗效。
生化模式进行处理
利用水解反应碱化+排斥氧化物加工,分解废水里的生产废弃物物。
设定溶解完氧(DO)在2-4mg/L,保障微生态学几丁质酶。
长度办理
用到特异性炭活性炭吸附+多导电介质净化,进1步我们要除余留COD和对比度。
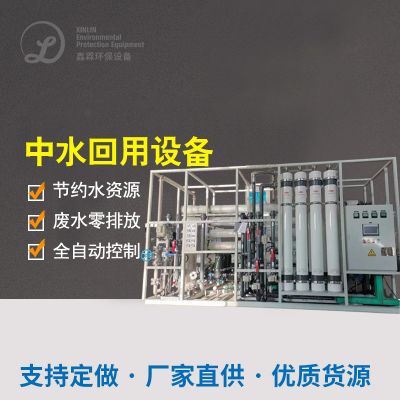
结果是留水经紫外光线紫外线灯灯消毒后中水回用或标准排放量。
最终能够效用
COD由开始的50000mg/L下降80mg/L以內,祛除率>99%。
嘴用油量从10%降低5mg/L以下的,提高《污水储存一体化直接排放原则》(GB 8978-1996)一层原则。
金属材质阴离子量符合要求业内回收要求,有些水回收于成品库擦洗。

 扫一扫添加微信